用心服务上万家客户

质量管理体系认证

安全管理体系认证

优秀企业单位称号

富士康、方正、联想等

咨询:400-800-9738
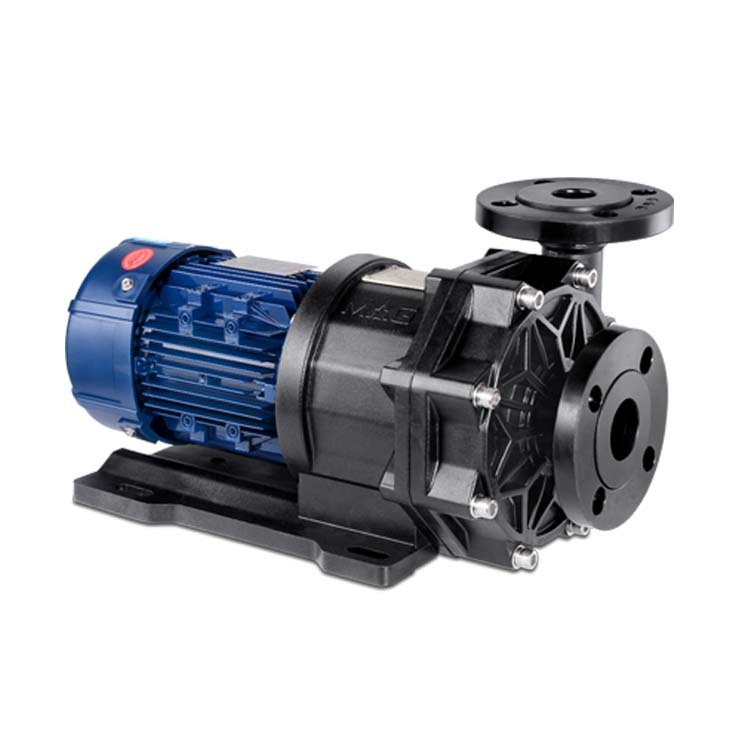
耐腐蚀磁力泵凭借无密封、零泄漏、强防腐的核心优势,广泛应用于化工、环保、电镀、制药等腐蚀性介质输送场景。但在实际运行中,气蚀是影响设备稳定性、缩短使用寿命的高频故障,也是多数泵体异响、流量衰减、部件损坏的核心诱因。做好气蚀防控,是保障磁力泵长效稳定运行的关键。
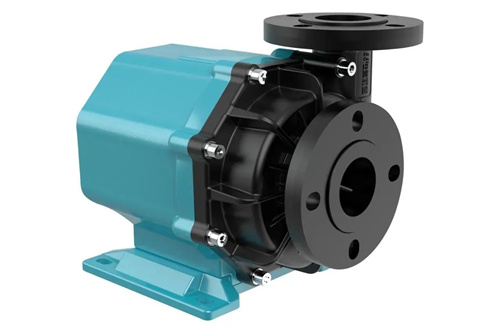
气蚀的核心成因原理简单且极具破坏性。当泵体入口压力低于当前介质温度下的饱和蒸汽压时,输送液体会局部汽化,生成大量微小气泡。气泡随介质流入泵内高压区域后会瞬间急速溃灭,产生高频局部冲击力,如同微型炸弹持续冲击叶轮、泵壳等过流部件,长期作用下会造成部件剥落、磨损,彻底破坏设备运行精度。
设备气蚀有明显可识别特征,运行中可快速排查:耐腐蚀泵泵体发出持续噼啪爆裂异响、进出口压力剧烈波动、流量扬程大幅下降,伴随设备轻微振动。若长期放任气蚀问题,会导致叶轮破损、隔离套发热,甚至引发转子干磨、设备停机,大幅增加运维成本。
针对化工磁力泵气蚀问题,可通过优化工况、改造管路、规范运维三大维度彻底解决。首先优化入口工况,抬高储槽液位,保证充足灌注压力,同时适当降低介质温度,提升介质抗汽化能力,从源头避免液体汽化。
其次优化吸入管路,精简管路布局,缩短管道长度、减少弯头、变径配件,降低管路阻力;定期清理入口过滤器,避免堵塞造成吸液不足,同时检查管路密封性,杜绝漏气引发的压力不稳问题。
规范设备运行管理,严格按照额定工况运行,避免长期超流量、低液位作业,可通过变频调速稳定运行参数。老旧设备可适配抗气蚀叶轮,提升部件耐受性能,全方位规避气蚀损害。
气蚀防控重在预防,通过系统优化与规范运维,可彻底杜绝磁力泵气蚀故障,充分发挥设备耐腐蚀、稳运行的优势,保障生产线连续高效运转。


耐酸碱泵浦、化学药液过滤机生产厂家! 24小时服务热线:400-800-9738
 杰凯泵业